Le titane est le matériau que tout le monde veut en prothèse implanto-portée : biocompatible, sans nickel, près de deux fois plus léger que le chrome cobalt à volume égal. C’est aussi celui qui résiste le plus à la fabrication. Il fond vers 1 668 °C, réagit à l’oxygène, et pardonne mal l’approximation. L’impression 3D métal ne le rend pas facile : elle déplace la difficulté là où elle est maîtrisable, dans une machine sous atmosphère contrôlée.
Cette page réunit ce qu’il faut savoir avant de se lancer : le procédé, ce qu’on peut réellement produire, et le choix entre s’équiper et sous-traiter.
Pourquoi le titane, et pourquoi il pose problème
Ce que le titane apporte
Trois propriétés expliquent sa place en prothèse : la biocompatibilité, qui en fait un matériau de référence sur implants et chez les patients sensibilisés aux alliages nickel-chrome ; la légèreté, décisive sur les grandes reconstructions où le poids se ressent au port ; et une résistance mécanique qui autorise des sections fines sans fragiliser la pièce.
Ce qui bloque avec les procédés classiques
En fonderie, la température de fusion et la réactivité du titane à l’oxygène imposent un équipement spécifique et laissent la porte ouverte aux porosités. Peu de laboratoires coulent le titane en interne, et ceux qui le font le réservent aux cas simples.
En usinage, la pièce est taillée dans un disque massif. Le résultat est fiable, mais une grande partie du titane part en copeaux, et les géométries internes — une barre ajourée, un maillage — restent hors d’atteinte. L’usinage garde tout son sens sur les pièces pleines et les petites séries standardisées.
Comment fonctionne l’impression 3D titane
Le procédé s’appelle la fusion laser sur lit de poudre. Une fine couche de poudre de titane est étalée sur un plateau, un laser la fusionne exactement là où la CAO l’a défini, le plateau descend, et l’opération recommence. Chaque passe fait 10 à 50 µm d’épaisseur. L’ensemble se déroule sous atmosphère contrôlée, ce qui neutralise le problème d’oxydation qui rend la coulée si délicate.
La chaîne complète tient en quatre temps :
- Conception CFAO — la pièce est dessinée, orientée et supportée dans le logiciel.
- Impression — la fusion laser construit la pièce couche par couche, plusieurs pièces par plateau.
- Traitement thermique — la détente relâche les contraintes internes accumulées pendant la construction, au four de frittage.
- Finition — retrait des supports, sablage, ajustage, polissage.
Le point important pour un laboratoire : à partir du moment où le fichier est validé, la production ne dépend plus du geste. Elle dépend des paramètres machine, qui sont reproductibles d’une pièce à l’autre.
Ce que l’on produit réellement en titane imprimé
- Barres et bridges sur implants — le cas d’usage principal, là où la légèreté du titane se voit le plus.
- Armatures et châssis — y compris les dessins que la coulée ne permet pas de démouler.
- Maillages et structures ajourées — rétention mécanique intégrée dès la conception.
- Pièces unitaires sur mesure, patient par patient, sans surcoût d’outillage.
C’est la différence de fond avec les procédés soustractifs : une géométrie complexe ne coûte pas plus cher à imprimer qu’une géométrie simple. Le coût suit le volume de matière et le temps machine, pas la difficulté du dessin.
La machine qui produit ces pièces au laboratoire
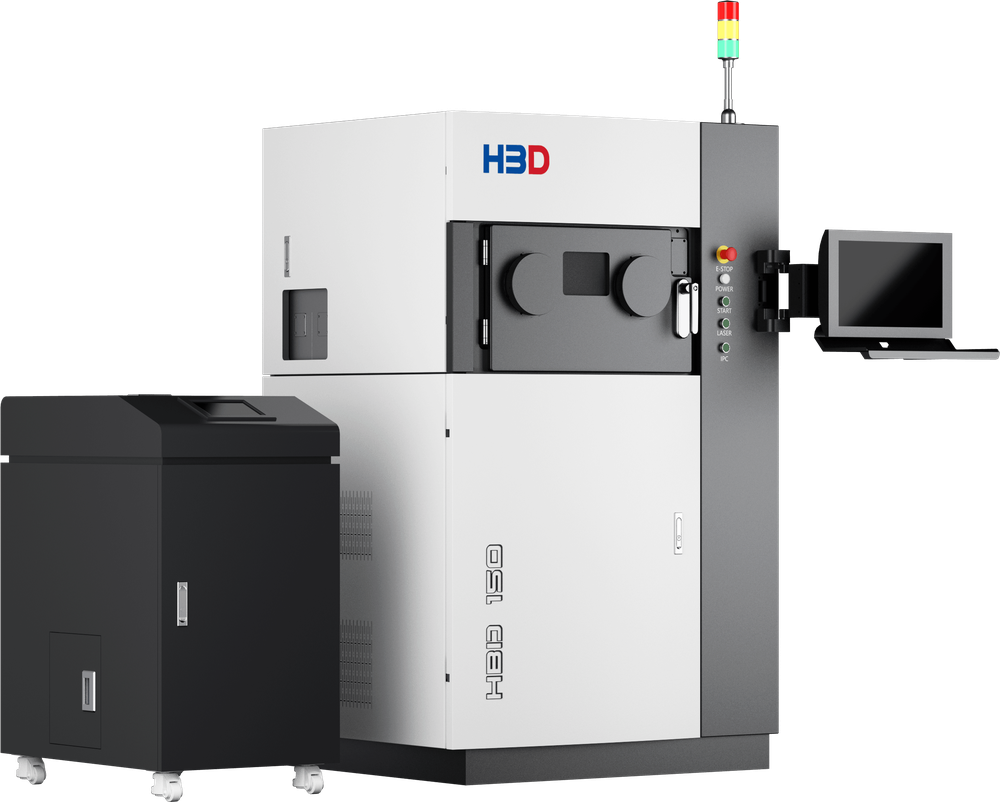
La HBD 150D imprime le métal dentaire en système ouvert : barres implantaires, armatures, châssis.
S’équiper ou sous-traiter ?
Les deux voies se défendent, et le choix dépend surtout du volume mensuel.
Internaliser
Une imprimante métal au laboratoire, c’est la maîtrise du délai et l’arrêt de la dépendance à un prestataire. La HBD 150D est conçue pour cet usage : plateau rond, boîte à gants scellée, purification indépendante, un ou deux lasers, et surtout un accès ouvert aux paramètres — vous n’êtes pas enfermé dans une bibliothèque de matériaux fermée. La 2Create couvre le même besoin sur un autre format.
L’investissement ne se justifie qu’à partir d’un flux régulier. En dessous, la machine dort.
Sous-traiter
Faire imprimer à la demande permet de proposer le titane sans immobiliser de capital, et de tester le marché avant de décider. C’est la porte d’entrée logique pour un laboratoire qui commence.
Et la voie hybride
Beaucoup de laboratoires ne choisissent pas : ils impriment ce que l’usinage ne sait pas faire, et usinent le reste. C’est l’approche décrite dans notre article sur la production dentaire hybride.
Ce que ça change sur le coût et le délai
Trois effets concrets, indépendamment du matériau :
- La reprise disparaît du calcul. En coulée, une pièce ratée se repaie en temps de technicien. En fusion laser, le plateau est relancé à l’identique.
- La matière est mieux utilisée. La poudre non fusionnée est récupérée et retamisée ; l’usinage, lui, transforme l’essentiel du disque en copeaux.
- Le délai devient prévisible. Le temps d’impression est connu à l’avance et ne dépend pas du plan de charge humain.
En contrepartie, la finition reste du travail de prothésiste : supports, sablage, ajustage. L’impression ne supprime pas le métier, elle en retire la partie la plus ingrate.
Questions fréquentes
Quelle est la différence entre impression 3D titane et impression 3D résine ?
Rien de commun au-delà du mot. L’impression résine polymérise un liquide par la lumière et sert aux modèles, gouttières et provisoires. L’impression titane fusionne une poudre métallique au laser et produit des pièces définitives. Les technologies sont détaillées dans notre comparatif des technologies d’impression 3D.
Le titane imprimé est-il aussi résistant que le titane usiné ?
Après traitement thermique de détente, la fusion laser produit des pièces denses aux propriétés mécaniques conformes à l’usage prothétique. Le traitement thermique n’est pas une option : c’est lui qui relâche les contraintes accumulées pendant la construction.
Peut-on imprimer le titane et le chrome cobalt sur la même machine ?
Techniquement oui, mais cela suppose un changement de poudre et une procédure de nettoyage sérieuse pour éviter toute contamination croisée. Les laboratoires qui traitent les deux alliages en volume dédient en général une machine par matériau.
Faut-il abandonner l’usinage ?
Non. Les deux procédés sont complémentaires : l’usinage reste imbattable sur les pièces pleines et les états de surface, l’impression libère les géométries. La question est traitée en détail dans impression 3D métal ou usinage pour mes châssis ?
Vous hésitez entre vous équiper et sous-traiter ?
Dites-nous votre volume mensuel en métal : on vous dit honnêtement si la machine se rentabilise chez vous.