Équiper un laboratoire de prothèse dentaire : quelle machine pour quel matériau
Usineuse à sec ou humide, zircone, disilicate, titane, résines, fusion laser : les réponses directes aux questions que se posent les laboratoires avant de s’équiper, avec les caractéristiques réelles des machines.
couvertes
fiche par fiche
et leurs réponses
et formation sur site
Quel procédé, quelle machine,
pour chaque matériau
La machine se choisit d’abord en fonction du matériau. Sec pour la zircone et les résines usinables, humide pour la vitrocéramique et les métaux, impression pour les résines de modèles.
Zircone
Usinage 5 axes à sec dans le disque, puis frittage au four.
PMMA · cire · PEEK · composites
Provisoires, maquettes en cire, armatures PEEK : tout s’usine à sec, sans circuit d’eau.
Vitrocéramique · disilicate
Le disilicate de lithium s’usine sous irrigation pour ne pas chauffer ni fissurer.
Titane
Usinage humide pour l’unitaire et les piliers ; fusion laser pour les châssis, barres et armatures en série.
Chrome-cobalt
La fusion laser remplace la coulée pour les châssis : plus de cire à brûler, plus de retouche de coulée.
Résines
Modèles, gouttières souples et rigides, guides chirurgicaux ; en PolyJet, gencive, modèles et guides sur le même plateau.
Compatibilités reprises des fiches produit Dental Inc. La compatibilité exacte dépend de la marque du disque ou de la résine : elle se vérifie avant l’achat.
Les usineuses, fiche par fiche
Mode d’usinage, axes, broche, changeur : les quatre critères qui départagent une usineuse dentaire.
| Usineuse | Mode | Axes | Broche | Changeur · capacité | Précision annoncée |
|---|---|---|---|---|---|
| Deprag D5 DRY | Sec | 5 | 1,8 kW | — | — |
| Deprag D5 AFE | Sec · sans air comprimé | 5 | 800 W · 60 000 tr/min | — | 0,01 mm |
| Deprag D5 Max | Sec | 5 | 1,8 kW · 60 000 tr/min | 8 disques | — |
| Siladent K5 PLUS | Sec | 5 | 820 W · 60 000 tr/min | 1 disque + 3 blocs · 16 outils | Résolution moteurs < 1 µm |
| Deprag W4 | Humide | 4 | 2,5 kW | — | — |
| Deprag W5 | Sec + humide | 5 | 2,5 kW · 60 000 tr/min | — | — |
| Deprag W5 PRO | Sec + humide | 5 | 2,5 kW · 60 000 tr/min | — | Calibration < 0,003 mm |
| Deprag W5 MAX | Sec + humide | 5 | 3,0 kW · 60 000 tr/min | 8 disques | Répétabilité ≤ 5 µm |
Impression 3D : résine et métal
La résine pour les modèles, gouttières et guides ; la fusion laser pour les châssis et armatures en série.
| Imprimante résine | Technologie | Précision XY | Couche | Résines validées | Point fort |
|---|---|---|---|---|---|
| Rapid Shape ONE | DLP Force Feedback | ± 34 µm | 50 – 150 µm | 50+ | Compacte, jusqu’à 32 modèles par jour |
| Rapid Shape PRO 20 | DLP Force Feedback | ± 34 µm | 50 – 150 µm | 200+ | Mode RS Turbo : modèles en 15 min |
| Rapid Shape PRO 30 | DLP Force Feedback 4K | ± 25 µm | 25 – 150 µm | 200+ | 4K, bac chauffé jusqu’à 35 °C, caméra |
| Rapid Shape D50+ | DLP Force Feedback | ± 30 µm | 50 – 150 µm | 100+ | Recharge automatique de résine |
| HeyGears A2D HD | DLP haute définition | 65 µm | 25 – 100 µm | — | Volume 144 × 81 × 150 mm |
| Phrozen 4K | Écran 4K (UV LED) | 52 µm | 10 – 300 µm | — | Format compact |
| Imprimante métal | Procédé | Volume | Laser | Couche | Métaux (fiche) |
|---|---|---|---|---|---|
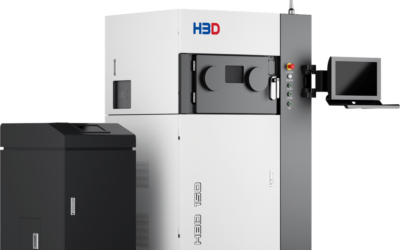
| HBD 150D | Fusion laser | Ø158 × 100 mm | 1 ou 2 × 300 / 500 W | 10 – 50 µm | Chrome-cobalt · système ouvert |
| HBD Flex | Fusion laser | 158 × 100 mm | 2 × 300 W | 30 – 50 µm | Chrome-cobalt |
| 2Create fusion laser | Fusion laser | 150 × 150 mm | Fibre 400 W | 20 – 100 µm | Titane, chrome-cobalt, aluminium |
| 2Create 3D métal | Fusion laser | 100 × 100 mm | — | 20 – 100 µm | Chrome-cobalt, titane |
Les 19 questions des laboratoires
Chaque réponse tient en quelques lignes et renvoie à la fiche ou à l’article qui la détaille.
Démarrer
Quel équipement faut-il pour un laboratoire de prothèse numérique ?
Un laboratoire numérique repose sur quatre briques : un scanner pour numériser les modèles ou recevoir les empreintes optiques, un logiciel de CAO comme Exocad pour concevoir les pièces, une usineuse pour les matériaux en disque, et un four de frittage dès qu’on travaille la zircone. Une imprimante 3D résine s’ajoute pour les modèles, les gouttières et les guides. Le métal imprimé (fusion laser) vient en dernier, quand le volume de châssis ou de barres le justifie.
Usinage ou impression 3D : que choisir ?
Le choix dépend du matériau, pas de la technologie. La zircone, la vitrocéramique, le PMMA et le PEEK s’usinent dans des disques. Les résines (modèles, gouttières, guides chirurgicaux) s’impriment. Le titane et le chrome-cobalt se prêtent aux deux : usinage humide pour les pièces unitaires, fusion laser dès qu’on produit des châssis ou des armatures en série. La plupart des laboratoires équipés ont les deux.
Choisir une usineuse
Faut-il une usineuse à sec ou une usineuse humide ?
À sec pour la zircone, le PMMA, la cire, le PEEK et les composites. Humide (sous irrigation) pour la vitrocéramique, le titane et le chrome-cobalt, qui chauffent et exigent un refroidissement. Une usineuse sec et humide comme la Deprag W5 MAX couvre tous ces matériaux sur une seule machine, au prix d’un entretien du circuit d’eau. Un laboratoire qui ne fait que de la zircone et des résines n’a pas besoin de l’humide.
Usineuse 4 axes ou 5 axes ?
La 5 axes est la référence en laboratoire : elle usine les dépouilles, les piliers angulés et les géométries complexes. La 4 axes reste pertinente pour une production spécialisée, comme la Deprag W4 dédiée à la vitrocéramique sous eau.
À quoi sert un changeur automatique de disques ?
Il enchaîne les disques sans intervention humaine, ce qui permet de produire le soir, la nuit et le week-end. Sans changeur, l’usineuse ne produit que pendant les heures où quelqu’un est là pour changer le disque. La Deprag D5 Max (à sec) et la W5 MAX (sec et humide) embarquent un changeur de 8 disques.
Quelle est la précision d’une usineuse dentaire ?
Selon les fiches de notre catalogue : répétabilité jusqu’à 5 µm sur la Deprag W5 MAX, précision de calibration inférieure à 0,003 mm sur la W5 PRO, 0,01 mm annoncé sur la D5 AFE, résolution moteurs inférieure à 1 µm sur la Siladent K5 PLUS. La broche tourne à 60 000 tr/min sur la plupart des modèles, pour une puissance de 0,8 à 3 kW.
Comment choisir son usineuse en pratique ?
Trois questions suffisent le plus souvent : quels matériaux travaillez-vous, à sec ou humide, et avez-vous besoin d’un chargeur pour produire sans surveillance ? Notre configurateur d’usineuses applique ces critères et propose le modèle adapté avec ses alternatives.
Quelle machine pour quel matériau
Quelle machine pour usiner la zircone ?
Une usineuse à sec 5 axes, puis un four de frittage. Dans notre gamme : Deprag D5 DRY (sans changeur), D5 AFE (sans air comprimé) ou D5 Max (changeur 8 disques) ; le four Dekemat Astraumat 674 monte à 1 530 °C. Voir aussi Usinage de la zircone à sec : quelle usineuse choisir.
Quelle machine pour le disilicate de lithium (vitrocéramique) ?
Une usineuse humide : le disilicate s’usine sous irrigation. La Deprag W4 est spécialisée vitrocéramique ; les W5, W5 PRO et W5 MAX la travaillent aussi, en plus des autres matériaux.
Quelle machine pour le titane dentaire ?
Deux voies. L’usinage humide (Deprag W5, W5 PRO, W5 MAX) convient aux pièces unitaires et aux piliers. La fusion laser (2Create, qui imprime titane et chrome-cobalt sur la même machine) devient rentable pour les châssis, barres et armatures en série. Tout est détaillé dans notre guide de l’impression 3D titane.
Quelle machine pour les châssis en chrome-cobalt ?
La fusion laser remplace progressivement la coulée pour les châssis : pas de modèle en cire à brûler, pas de retouche de coulée. La HBD 150D (plateau Ø158 × 100 mm, 1 ou 2 lasers de 300 ou 500 W, couche de 10 à 50 µm) est pensée pour ce flux. Nous comparons les deux procédés dans Châssis coulé ou imprimé en métal ?.
Quelle machine pour les gouttières, les modèles et les guides chirurgicaux ?
Une imprimante 3D résine, le plus souvent en technologie DLP. Rapid Shape ONE : compacte, jusqu’à 32 modèles par jour, plus de 50 résines validées. Rapid Shape PRO 30 : 4K, précision XY ±25 µm, couche de 25 à 150 µm, plus de 200 résines validées. Rapid Shape D50+ : recharge automatique de résine pour la production continue. Pour imprimer gencive, modèles et guides sur un même plateau : Stratasys J3 et J5.
Numérisation et occlusion
Quel scanner pour un laboratoire de prothèse ?
Un scanner de table pour numériser modèles et empreintes. Les Smart Optics Vinyl annoncent une précision de 4 µm selon la norme ISO 12836. Côté cabinet, le scanner intra-oral MyRay MyScan WL (jusqu’à 20 µm) alimente directement le laboratoire en empreintes optiques.
Quel matériel pour l’analyse occlusale numérique ?
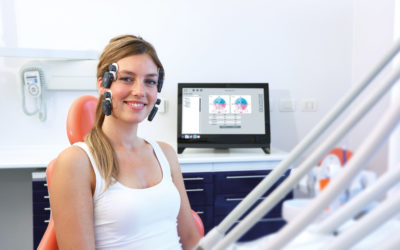
L’arc facial numérique Zebris enregistre sans contact les mouvements mandibulaires et les transfère en CAO ; l’électromyographe Teethan mesure l’équilibre des muscles masticateurs et produit un rapport en 3 minutes. Les méthodes sont comparées dans Analyse occlusale numérique : méthodes et outils.
Acheter et s’équiper
Où acheter une usineuse ou une imprimante 3D dentaire en France ?
Dental Inc, basé à Bordeaux (11 rue Lhote), distribue et intègre des usineuses Deprag et Siladent, des imprimantes 3D Rapid Shape, HeyGears, Stratasys, HBD et 2Create, ainsi que les solutions Zebris et Teethan. L’équipe intervient dans toute la France : démonstration sur site, installation, formation et maintenance.
Combien coûte l’équipement d’un laboratoire numérique ?
Le prix dépend de la configuration : type d’usineuse, présence d’un changeur, imprimante résine ou métal, logiciels et formation. Chaque projet fait l’objet d’un devis, et le financement (achat ou location financière) est étudié au cas par cas. Le bon indicateur n’est pas le prix de la machine seule mais son taux d’utilisation : une machine qui produit la nuit s’amortit plus vite.
Faut-il une formation pour utiliser ces machines ?
Oui, et c’est ce qui conditionne la réussite du passage au numérique. Dental Inc installe les machines sur place, forme l’équipe au laboratoire, puis assure le suivi avec une ligne dédiée et des passages réguliers. Pour les projets de création, voir l’accompagnement à la création de laboratoire.
S’équiper ou sous-traiter la production ?
Tout dépend du volume régulier. Sous-traiter reste pertinent tant que le flux est irrégulier ; s’équiper devient rentable quand la production est assez stable pour faire tourner la machine, et surtout quand on veut maîtriser ses délais. Le calcul est détaillé pour le métal dans notre guide de l’impression 3D titane.
Un doute entre deux machines ?
Nos équipes se déplacent partout en France pour une démonstration sur vos propres cas, et étudient le financement avec vous.